BB肥生产的特点是配方灵活、换产频繁,但很多配肥站都卡在同一个环节上:搅拌机出料后残留多,清理费时,还容易串料。上一批的微量元素带进下一批,养分“斑点”出来了,客户投诉也跟着来。残留问题的根源,一半在设备结构,一半在清理方法。
残留和死角是从哪里来的
传统搅拌机出料方式单一,出料口设计存在死角,物料无法完全排出,在上料系统和出料门框处堆积,换配方时只能靠人工一点点掏。卧式搅拌机如果螺带与筒壁的间隙过大,运转时贴不到壁面,挂壁料和底部积料就会越积越多。普通桨叶式搅拌机间隙大、死角多,残留率往往超过1%,而结构合理的低残留机型可以把这一指标压到0.3%以下。死角主要集中在三个位置:出料门框周边、叶片背面与筒壁的间隙、筒体底部圆弧过渡区。
硬件层面:选对结构,残留从源头减少
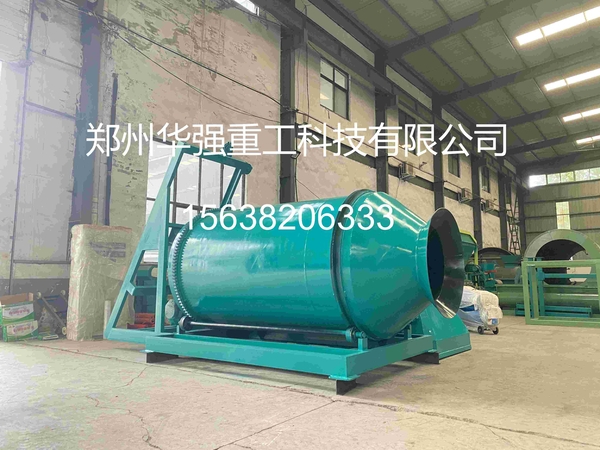
从清理难度倒推选型,优先考虑卧式螺带式或双轴桨叶式搅拌机。螺带外缘与筒体内壁的间隙控制在3—5 mm,运转时几乎贴壁扫过,具备主动“刮壁”功能,出料干净彻底。筒体底部采用大圆弧过渡,避免直角积料;内壁做抛光或防粘处理,表面粗糙度控制在较低水平,物料不易附着。部分机型支持正转搅拌、反转出料,清机时切换反转,3—5分钟即可将腔内余料排空,效率是人工清理的数倍。出料门应能完全开启,门框处配密封条防止细粉渗入铰链缝隙,从结构上不给残留留空间。
日常清理:把“吹、刷、擦”做到位
每批次出料后,先一步先把余料排空,用压缩空气吹扫腔体,重点吹出料门框和筒体底部圆弧区。第二步用软毛刷清理叶片背面——这是很容易遗漏的藏料点,刷毛要能伸入螺带与轴之间的缝隙。对于吸潮后粘附的物料,可用微湿抹布擦拭,但必须等水分完全挥发后再投料,否则残留水分会引发新一轮结块。如果设备配有空气炮或热风吹扫装置,卸料后触发高压气流冲击死角,或通入40—50℃热风,既能吹除残留,又能干燥腔壁,防止吸潮物料二次粘黏。清理时机也很关键,尽量在停机后30分钟内完成,物料尚未完全硬化,清理效率 。
换配方时,清机只是 一步
残留控制的落脚点是防串料。换产前先排空余料并完成上述清机流程;有条件的话在两个配方之间安排一个“过渡批” ,用公共原料(如尿素或氯化钾)空搅一遍,把残留稀释后排出。生产计划上遵循 “先高后低、先微后大” 的原则,把微量元素含量高的配方安排在普通大元素配方之前,减少高价值成分向后续批次迁移。清机完成后,质检人员应在下一批的主要件样品中重点检测前配方的特征元素(如锌、硼),确认无异常后再批量生产。
说到底,BB肥搅拌机出料残留多怎么清理无死角,答案不在某一招“绝活”上,而在“结构选对、每批清到位、换产有规范”这三个动作的叠加。设备给了低残留的底子,清理把死角管住,管理把串料的口子扎紧,残留和交叉污染才能真正降下来。