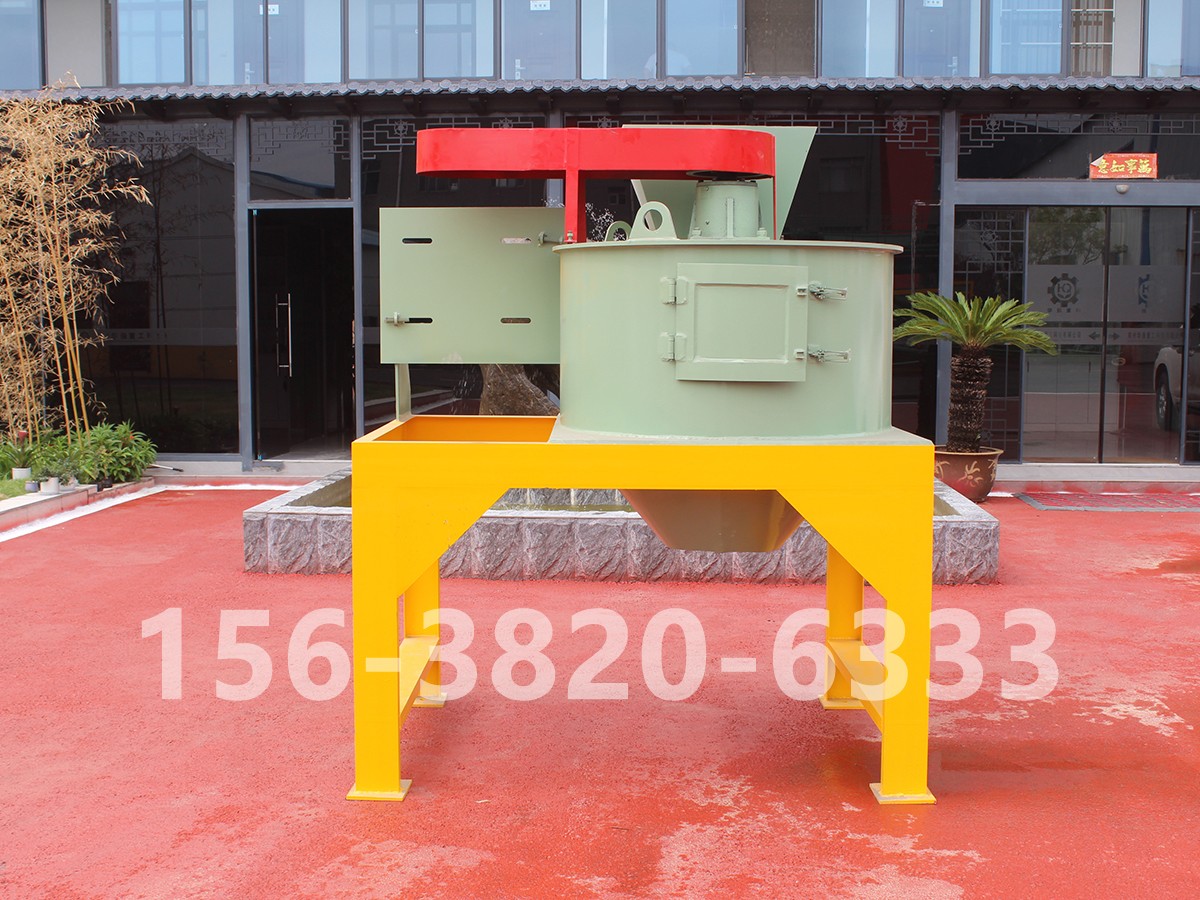
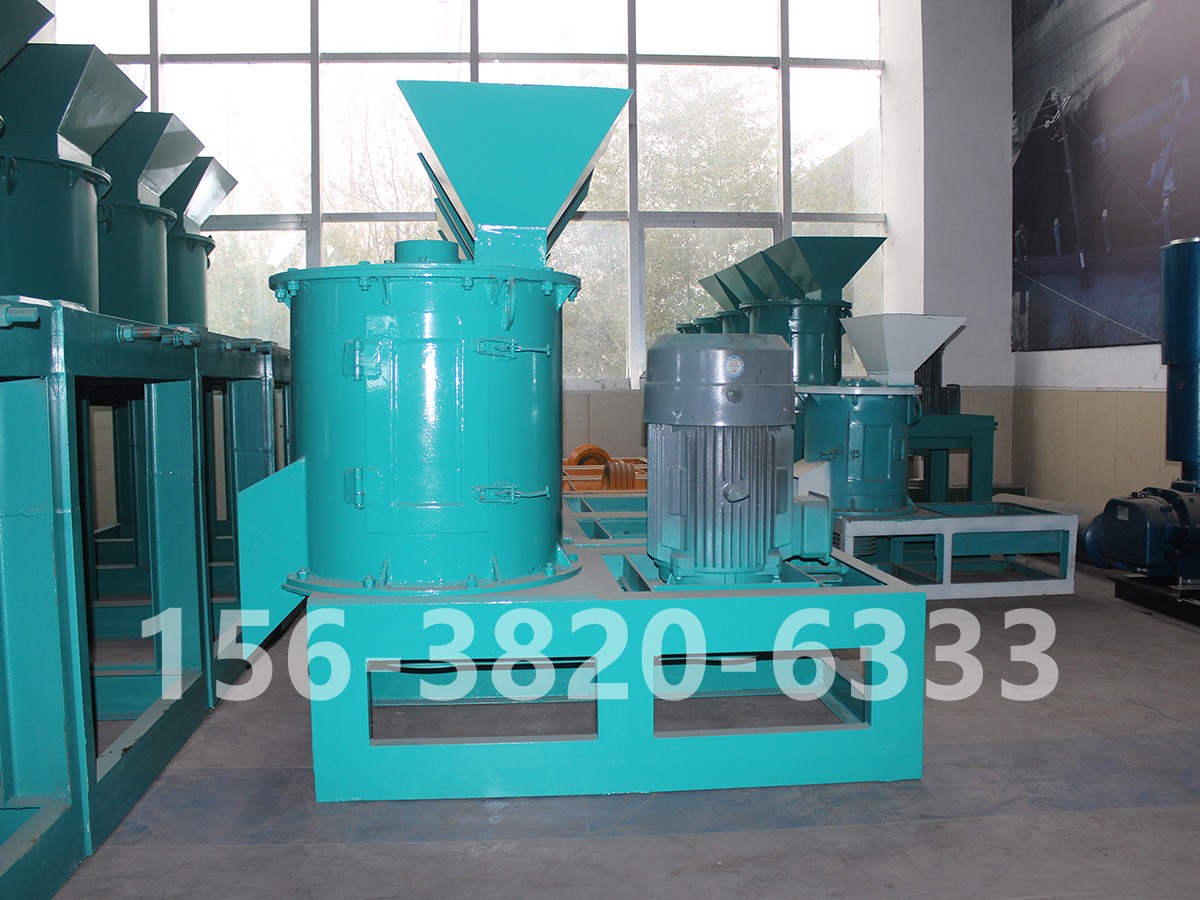
粉体加工现场 让人头疼的,往往不是"打不碎",而是同一批料出来粗细不一:粗颗粒混在细粉里,筛分要重来,返工一次就是人工、电费和交期的三重损失。遇到这种情况,很多人的 反应是"机器不行,得换"。但实际上,八成以上的出料不均问题,靠细度可调粉碎机的正确调节就能解决,根本不用换设备。
1. 筛网孔径不匹配或已破损。 筛网是控制粒度的 一道关口。孔径选大了粗颗粒直接漏出,筛网局部破损则会出现"混料"。这是 容易被忽略的原因,检查时建议停机拆下目测,重点看边缘和接缝处。
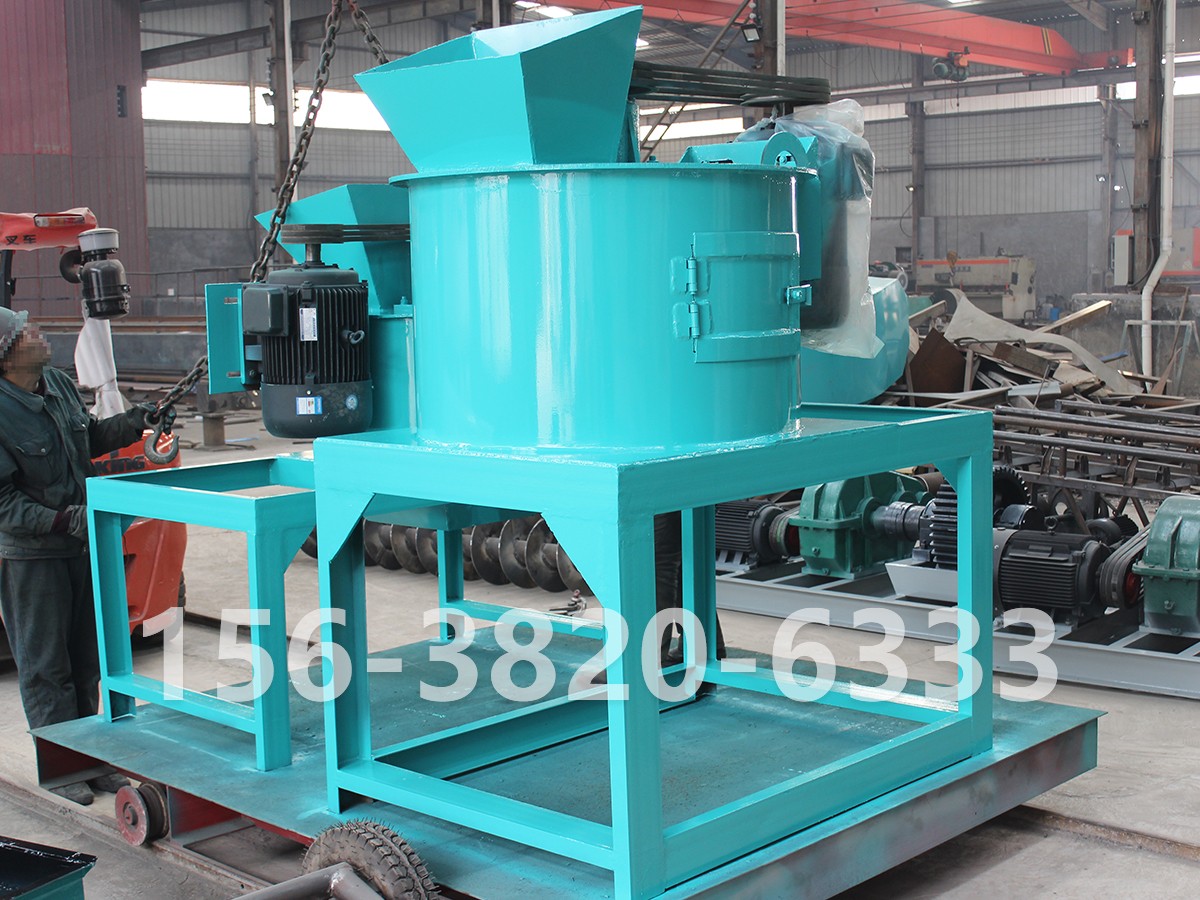
2. 刀片与衬板间隙偏大。 粉碎机用久了,刀片刃口磨损,间隙随之变大,物料还没被充分剪切就排出,粒度自然变粗。带间隙调节机构的机型只需重新调小间隙即可恢复,这也是细度可调粉碎机的核心价值。
3. 转速设置不合理。 转速过低剪切力不足,转速过高又会让物料在腔内停留时间过短。处理纤维类、韧性物料时尤其明显,建议配合变频调速按物料硬度分段设定。
4. 进料速度和均匀度失控。 一次性投料过多会造成腔内积料、闷机,出料粒度忽粗忽细。均匀连续给料,是保证粒度一致性的前提条件。
调节顺序建议按"由粗到细、逐级锁定"来做。先根据目标目数选配筛网,再把刀片间隙调到中间值试机,取样筛分后微调;转速按物料硬度从小到大试,找到粒度稳定的临界点; 固定进料速度。每次只改一个变量,记录对应的出料目数,形成自己的工艺参数表。
需要提醒的是,物料含水率对细度影响很大。含水率偏高的物料容易粘壁糊网,即使参数调准也会出现粒度波动,这种情况应先做干燥预处理,再进粉碎机。
一是,调节机构要真实可用。刀片间隙调节、可更换筛网、变频调速,三项至少具备两项,细度才能真正可控。第二,关键部件材质要过关,刀片优先选高合金耐磨钢或碳化钨堆焊工艺,磨损慢才能长期维持间隙稳定。第三,看是否支持来料试机。用自己的物料实测出料粒度,比任何参数表都有说服力。