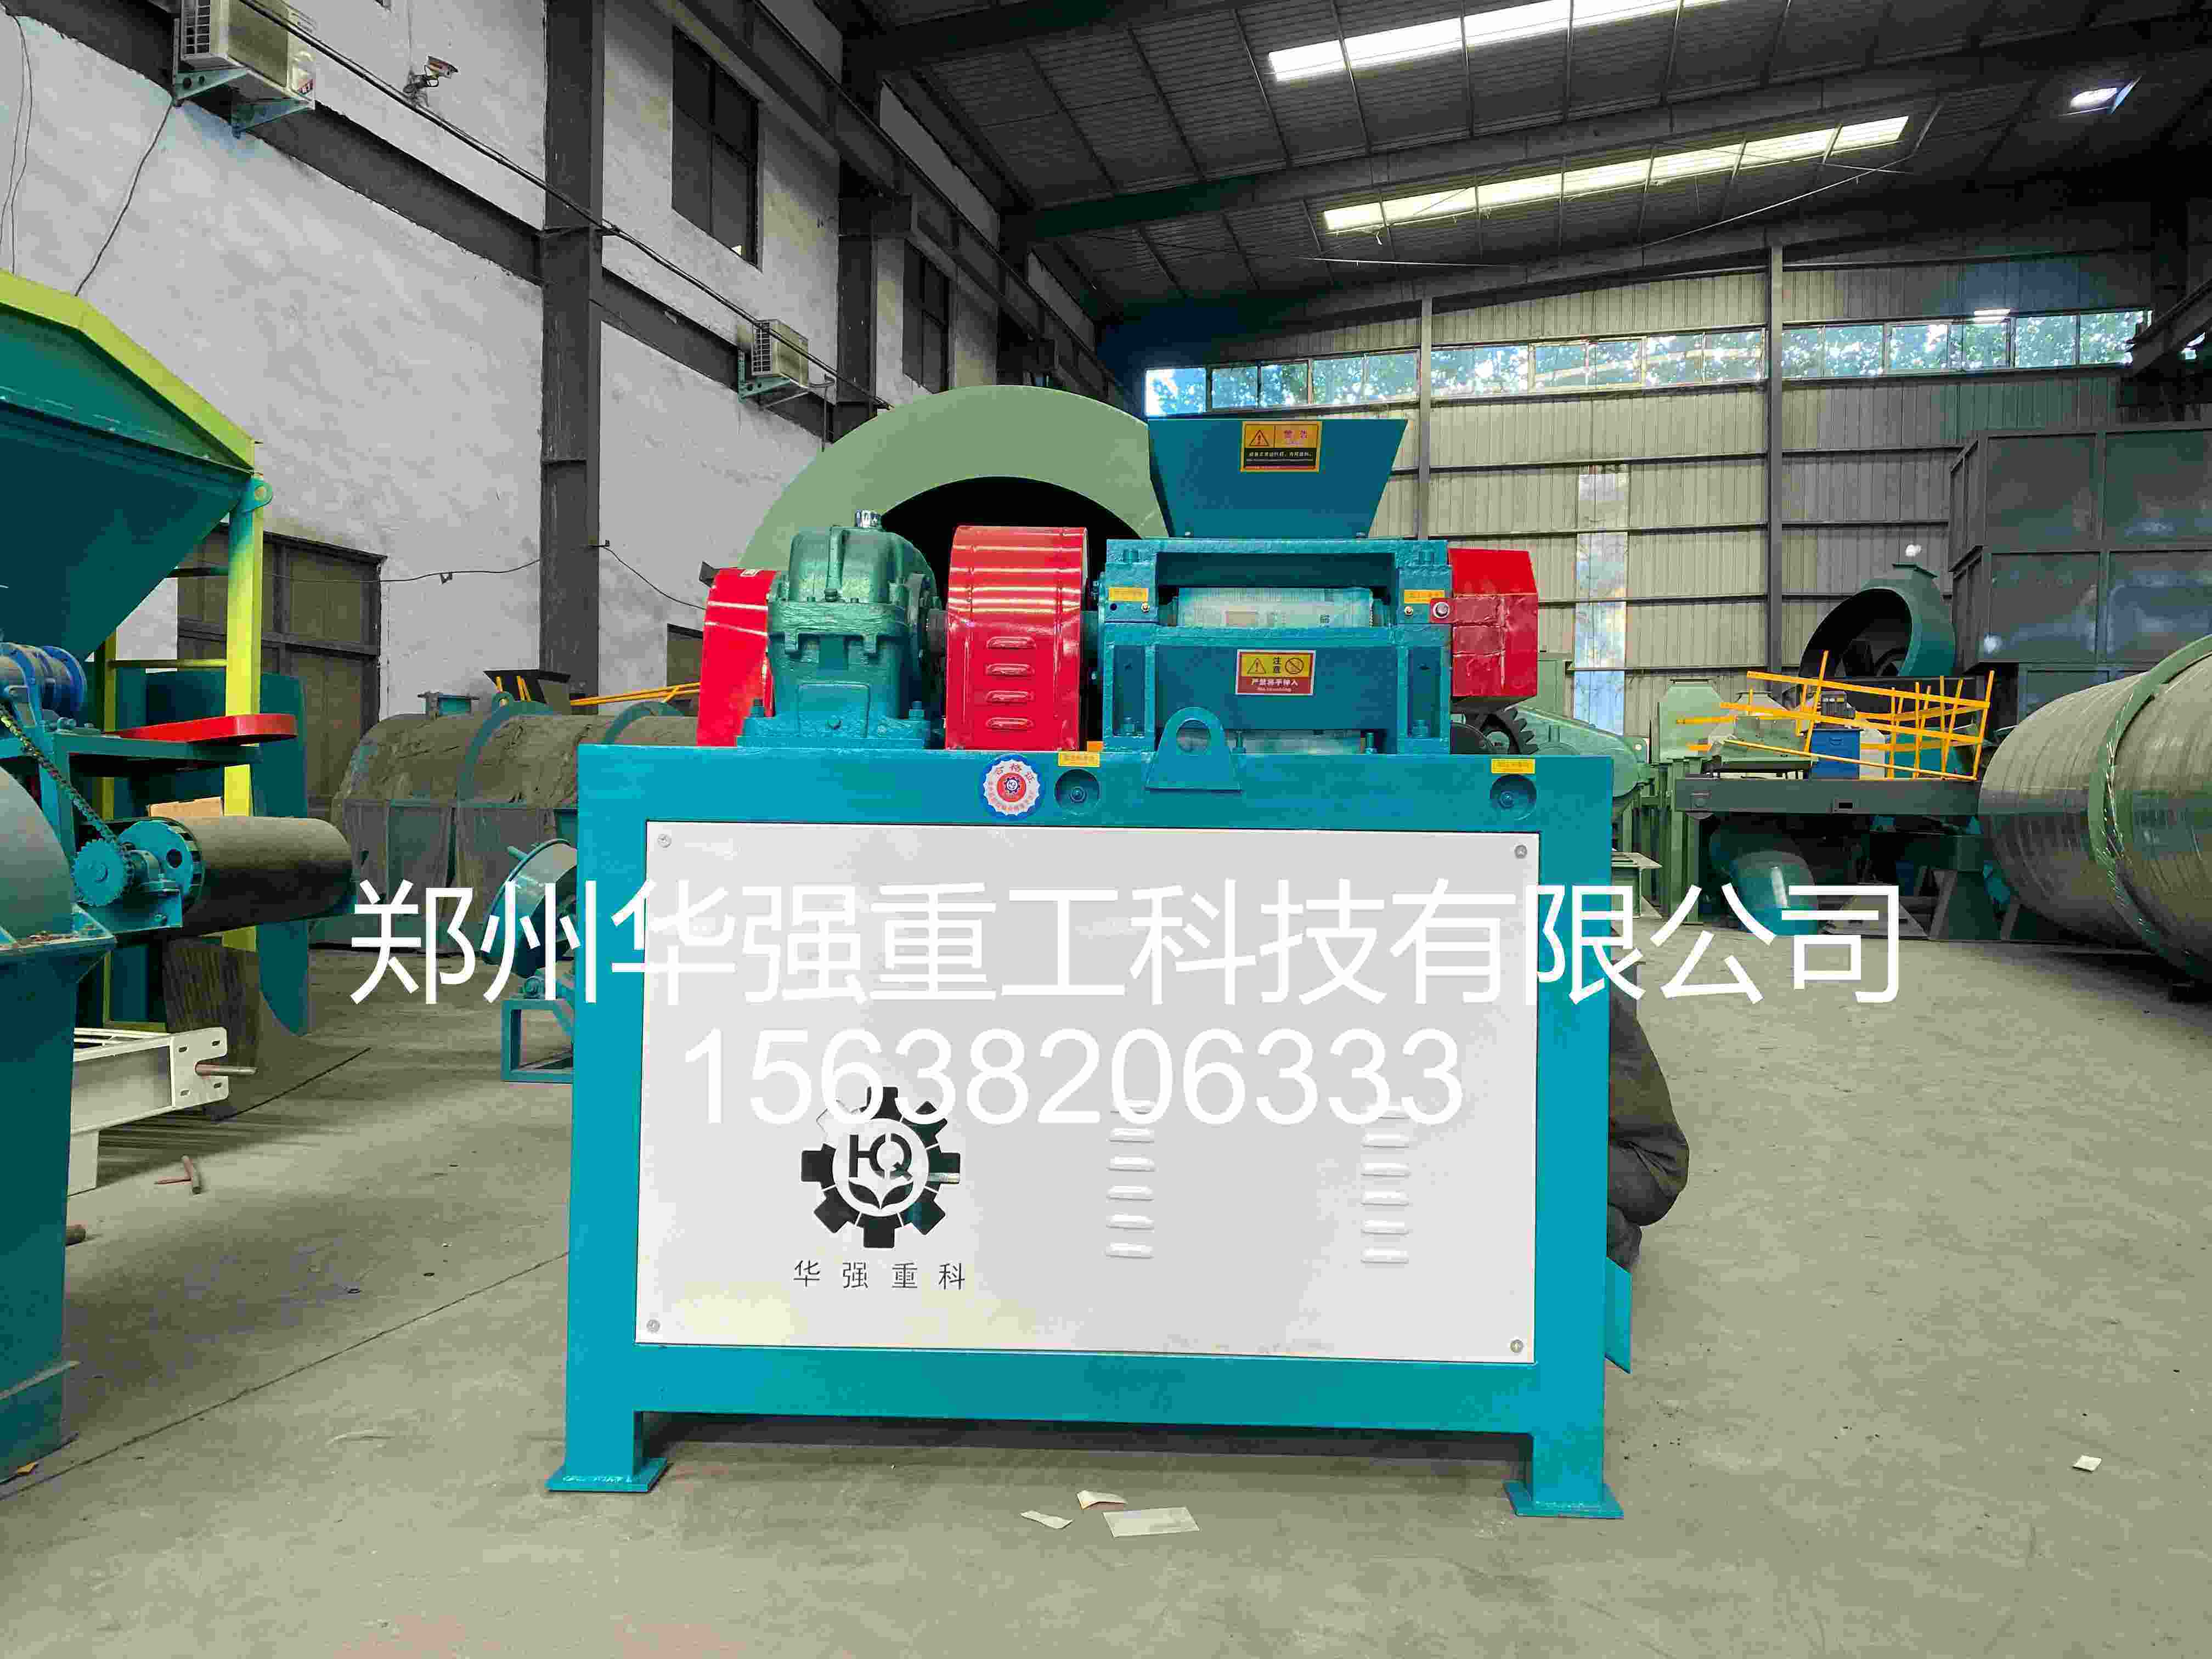
有机肥颗粒化加工领域,对辊挤压造粒机成套设备凭借干法造粒、免烘干、常温一次成型的工艺优势,已成为中小型有机肥厂、生物有机肥项目及复混肥生产线的热门选择。相较于圆盘造粒、转鼓造粒等湿法工艺,对辊挤压造粒省去了烘干、冷却环节,大幅降低了设备投资和运行能耗,同时避免了高温对生物菌种活性的破坏,特别适合生物有机肥及热敏性物料的造粒需求。整套生产线从原料发酵到成品包装形成闭路循环,既符合环保要求,又能实现稳定连续生产,是当下有机肥资源化利用的高性价比解决方案。
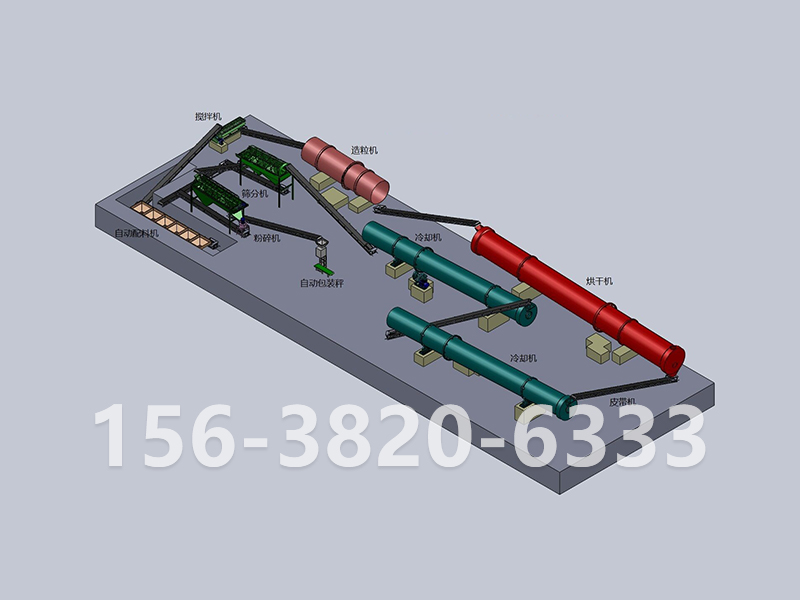
一套完整的对辊挤压造粒有机肥生产线,通常涵盖原料预处理与发酵、配料混合、对辊挤压造粒、筛分与包装四大核心工序。在原料预处理与发酵环节,畜禽粪便、秸秆、菌渣等原料经固液分离后,通过槽式或履带式翻抛机进行好氧发酵,控制含水率55%至65%、碳氮比25比1至30比1,高温期维持7天以上完成腐熟,发酵后的物料经半湿物料粉碎机粉碎至3毫米以下,为后续造粒提供合格细度。配料混合环节通过自动配料系统精准配比氮磷钾及中微量元素,经双轴卧式搅拌机充分混合,确保养分均匀分布,混合均匀度达到95%以上。
对辊挤压造粒是整套生产线的核心工序。混合后的干粉料含水率控制在9%至14%,经螺旋强制喂料机预压密实后进入对辊挤压造粒机,在高压辊体相对挤压作用下,粉料一次成型为扁球状颗粒,成粒率可达85%以上,颗粒强度达90%以上。该工序无需添加粘结剂,纯物理挤压保持物料纯度,吨成品综合电耗仅16至28千瓦时,远低于湿法造粒的36至50千瓦时。挤压成型后的颗粒经滚筒筛分机分级,合格颗粒进入自动定量包装机称重打包,细粉及不合格颗粒通过返料皮带返回混合工序重新造粒,实现闭路循环、无废料外排。
在成套设备配置方面,发酵工序选用槽式或履带式翻抛机完成好氧发酵与翻堆增氧,粉碎工序采用半湿物料粉碎机将腐熟料粉碎至3毫米以下,配料工序配置多仓配料机与双轴搅拌机实现精准配比与均匀混合,造粒工序的核心设备为对辊挤压造粒机完成干法挤压一次成型,筛分工序通过滚筒筛分机进行成品分级与返料循环,包装工序采用自动定量包装机完成25或50公斤自动称重封口,输送工序由皮带输送机与斗式提升机完成工序间物料转运,环保工序配套脉冲布袋除尘器实现粉尘收集与达标排放。
该整线方案具备五大突出优势。一是投资省,省去烘干机、冷却机、热风炉等大型设备,年产1至2万吨生产线设备投资约18至45万元。二是能耗低,无干燥工序使吨肥电耗降低40%以上,无燃煤或燃气成本。三是菌活高,常温造粒不破坏生物菌活性,适合生物有机肥生产。四是环保好,无废水废气排放,配套除尘系统即可满足环评要求。五是适配广,鸡粪、猪粪、牛粪、菌渣、秸秆、氯化铵、硫酸铵等多种物料均可适用。
在产能选型方面,年产1万吨以下建议选配小型对辊挤压造粒机,时产1至1.5吨,适合家庭农场与小型合作社;年产1至3万吨建议选配中型对辊挤压造粒机,时产2至3吨,适合县级区域肥料厂;年产3至5万吨建议选配大型对辊挤压造粒机,时产3至4吨,适合规模化养殖集团配套。